
 So sánh
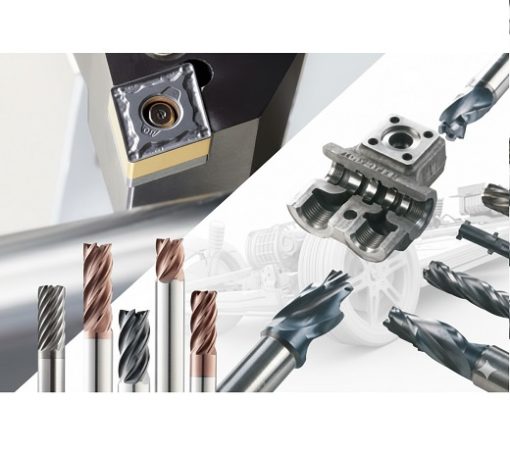
Chọn đúng dao đã quan trọng, có hàng kịp lúc còn quan trọng hơn: máy dừng chờ dao là khoản chi phí mà nhiều xưởng ít tính tới. Bài này giúp bạn chọn nhanh dụng cụ cắt Kyocera phù hợp với vật liệu gia công, và biết nơi mua với giá tốt, hàng sẵn kho, giao nhanh.
Các dòng dụng cụ cắt Kyocera tại PMI CNC
Kyocera là hãng dụng cụ cắt của Nhật Bản. Tại PMI CNC hiện có nhiều mã Kyocera, đa số được ghi tình trạng “hàng có sẵn” trên trang sản phẩm: mảnh dao tiện CBN (CNGA, CNMN, TNMN, SNMN, RNMN), mảnh dao tiện cermet (ví dụ VBMT110304GP mác TN620), mảnh tiện ren ngoài và ren trong hệ mét hình thang góc 30 độ, mảnh chích rãnh trong đường kính nhỏ (VNG, EZG), cùng cán dao tiện ngoài, cán chích rãnh và cán dao tiện lỗ.
Chọn theo vật liệu gia công
Theo tài liệu mác insert của Kyocera, các nhóm lớp phủ và vật liệu được chia như sau (nhóm ISO: P thép, M inox, K gang, N kim loại màu, S hợp kim chịu nhiệt, H thép tôi):
- Thép (P): cermet dòng TN (TN620, TN60…), PVD cermet dòng PV, carbide phủ CVD dòng CA5xx và carbide phủ PVD dòng PR (PR915, PR930, PR1005, PR1025…).
- Inox (M): carbide phủ CVD CA6515, CA6525; carbide phủ PVD PR1125, PR1225; một số mác khác như PR1215, PR1425 cũng được liệt kê cho inox.
- Gang (K): dòng CA4xxx, PR905, PV7005; CBN KBN900 cho gang; gốm cho gang.
- Nhôm và kim loại màu (N): carbide không phủ như GW25 cho phay nhôm; PCD dòng KPD.
- Hợp kim chịu nhiệt, titan (S): PR1305, PR1310, PR1325, PR1535, CA6535; carbide không phủ SW05, SW10, SW25 cho hợp kim titan.
- Thép tôi (H): CBN dòng KBN (KBN510, KBN525…).
Ví dụ trên trang PMI CNC: mảnh CBN TNMN1103/TNMN1604 mác KBN900 hình tam giác 2 lưỡi, bán kính mũi R0,8–R1,2, dùng tiện thép tôi và gang, chịu va đập tốt.
Đọc mã sản phẩm và mác dao
Mã mảnh dao như VBMT110304GP cho biết hình dạng (V), góc sau (B), cấp dung sai (M), kiểu lỗ/phá phoi (T), kích thước, chiều dày, bán kính mũi (04 = 0,4 mm) và dạng phá phoi (GP). Phần mác (ví dụ TN620, KBN900) cho biết vật liệu nền và lớp phủ, quyết định mác đó hợp với thép, inox, gang hay thép tôi. Khi không chắc, hãy gửi mã dao đang dùng để được đối chiếu.
Lỗi thường làm dao mòn sớm
- Chọn sai mác cho vật liệu (ví dụ dùng mác thép cho gang hoặc inox).
- Chạy sai tốc độ cắt, lượng chạy dao so với khuyến nghị của hãng.
- Thiếu hoặc sai hướng tưới nguội, làm dao quá nhiệt.
- Kẹp mảnh không sạch, không chặt hoặc cán dao đã mòn.
- Dùng mảnh quá cứng giòn cho gia công gián đoạn, hoặc quá dẻo cho vật liệu tôi cứng.
Vì sao chọn PMI CNC?
- Giá tốt: báo giá theo từng mã, từng số lượng.
- Hàng sẵn kho: nhiều mã Kyocera đang ghi “hàng có sẵn” trên trang sản phẩm; tồn kho từng mã sẽ được xác nhận khi báo giá.
- Giao nhanh: PMI CNC sắp xếp giao hàng sớm nhất có thể theo khu vực của bạn.
- Tư vấn đúng loại: gợi ý mác và hình dạng theo vật liệu và máy của bạn.
Liên hệ PMI CNC để được báo giá
CÔNG TY TNHH CƠ KHÍ CHÍNH XÁC & THIẾT BỊ CNC (PMI CNC)
– Địa chỉ: Thôn Liêu Trung, Xã Nguyễn Văn Linh, Tỉnh Hưng Yên
– Hotline: 0946 829 777 – 0926 136 333
– Email: ceo@pmicnc.com.vn
– Website: https://pmicnc.com.vn/
Liên hệ Nguyên tại PMI CNC qua số 0926 136 333, gửi vật liệu, loại máy và mã dao đang dùng để nhận báo giá và kiểm tra hàng sẵn kho.


